


Guía de selección para fabricantes confiables de tuberías de níquel: Tendencias en la feria TGTY de tuberías y materiales de alambre.
Guía del comprador: Cómo desenvolverse en la demanda industrial y las tendencias de las ferias comerciales.
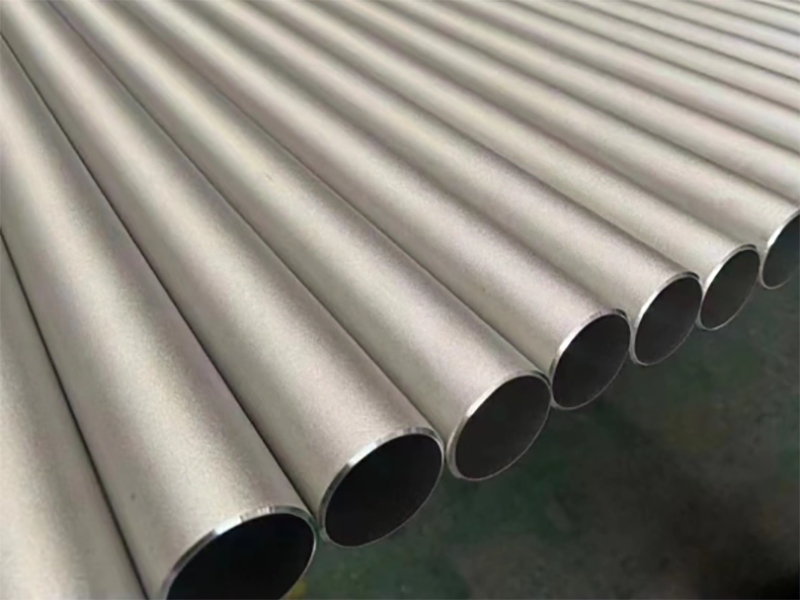
Seleccionar un Fabricante confiable de tuberías de níquel en el sector.Se requiere un conocimiento profundo tanto de los estándares actuales de la industria como de las capacidades técnicas de fabricación. Las recientes conclusiones de las principales ferias de materiales para tuberías y cables destacan la creciente demanda de aleaciones de níquel de alto rendimiento, capaces de soportar presiones extremas, productos químicos altamente corrosivos y fluctuaciones térmicas severas. Sectores como el procesamiento químico, la ingeniería naval, la industria aeroespacial y la producción de energía están adoptando especificaciones rigurosas que no permiten margen de error en los materiales.
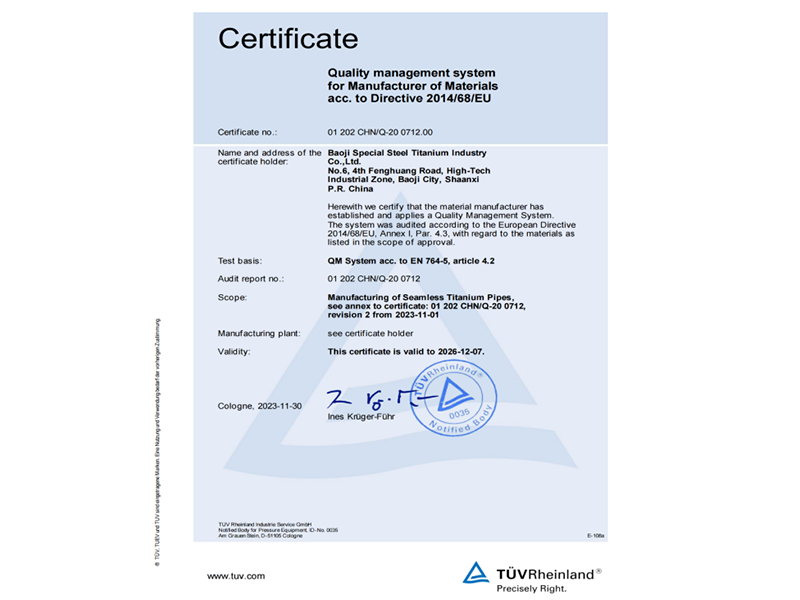
Las tendencias de las exposiciones revelan que los equipos de ingeniería modernos ya no evalúan a los proveedores basándose únicamente en el costo inicial. En cambio, los profesionales de la industria priorizan la verificación completa de la calidad, la ejecución precisa y el control de procesos de principio a fin. Los fabricantes deben demostrar dominio en cada fase de producción, desde la fusión y perforación de la materia prima hasta el laminado de precisión y las pruebas no destructivas. Como desarrollador establecido en metalurgia especializada, TGTY ha adaptado su marco de fabricación a estas tendencias en constante evolución, introduciendo prácticas metalúrgicas avanzadas y estrictos mecanismos de garantía de calidad para abordar los complejos requisitos industriales.
Control del proceso de fabricación y ejecución técnica
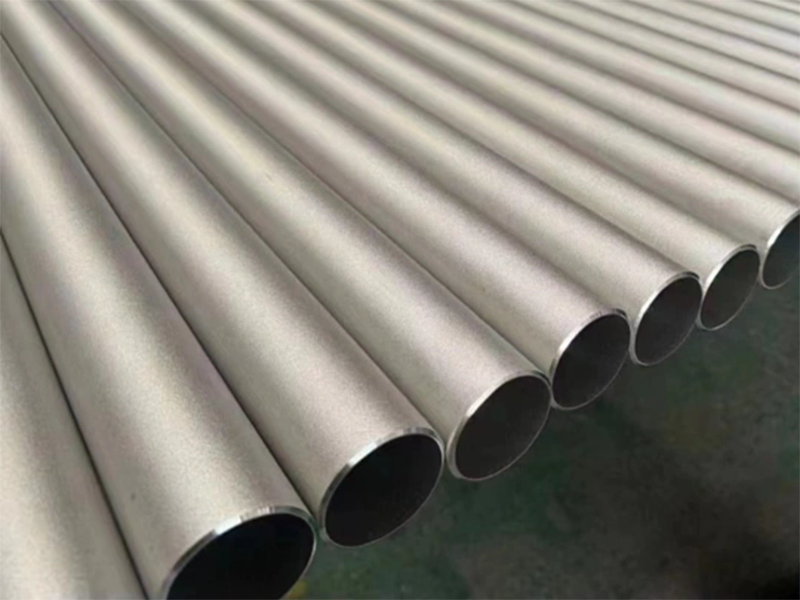
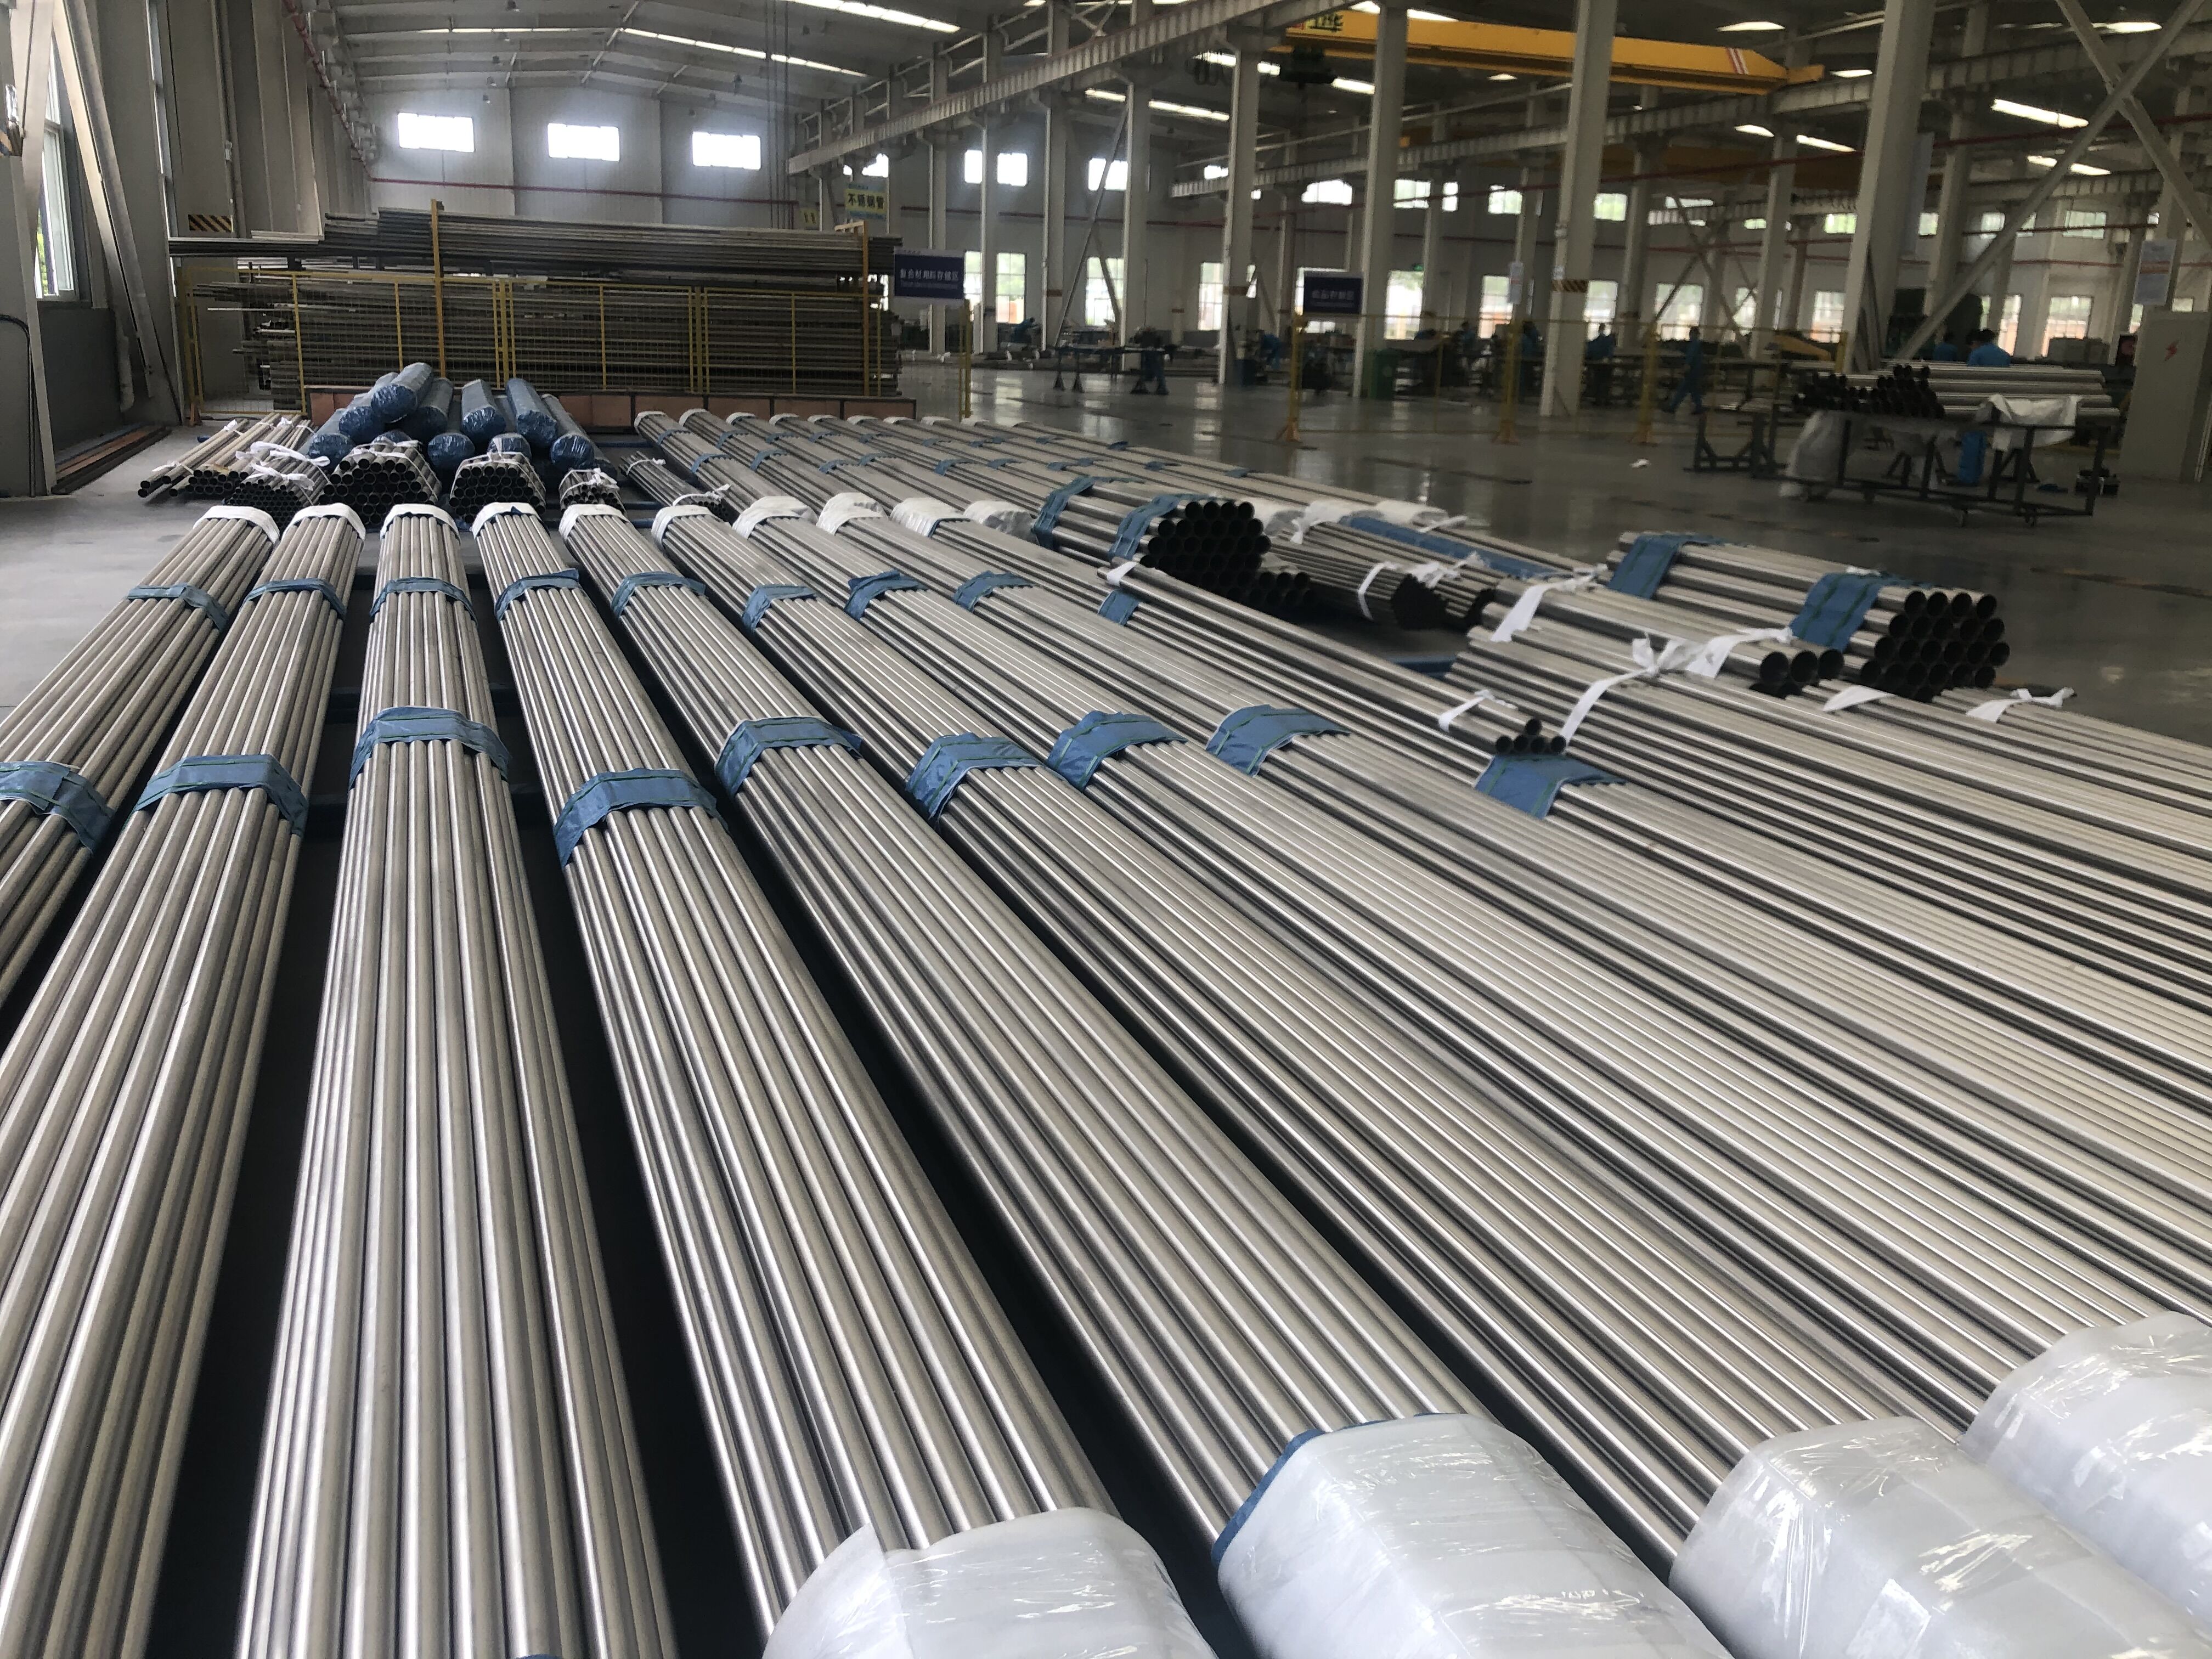
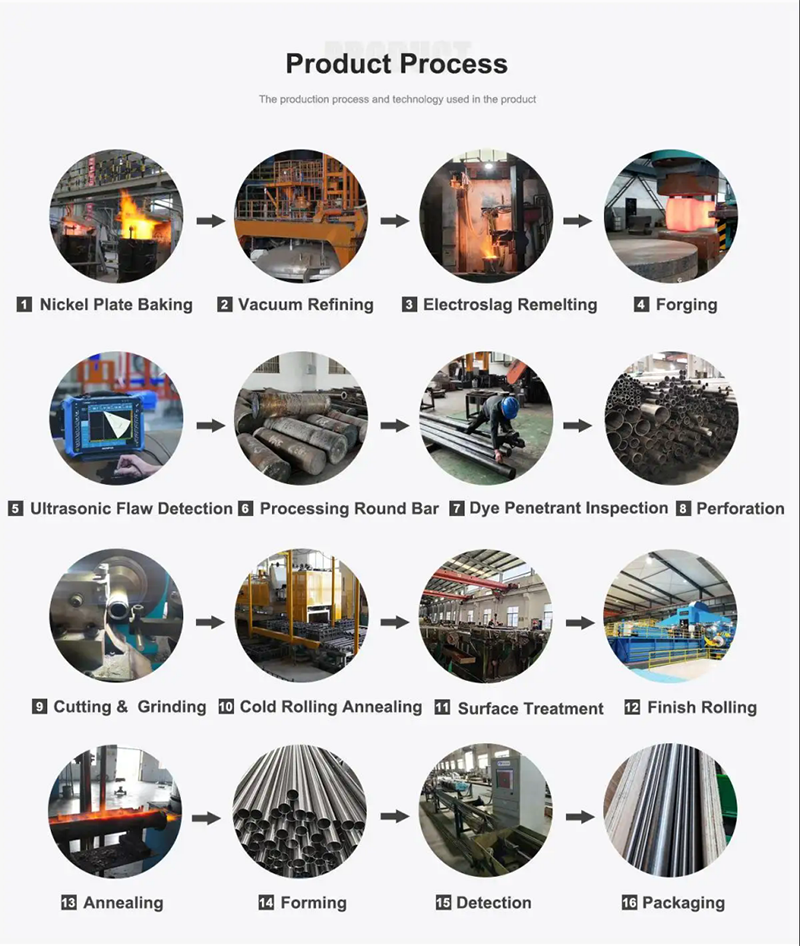
Para mantener la integridad estructural en condiciones operativas extremas, la fabricación de tuberías de níquel debe seguir una secuencia de producción multietapa rigurosamente controlada. El proceso integra una gestión térmica precisa, un monitoreo mecánico continuo y controles analíticos exhaustivos en cada etapa.
| Escenario | Fase del proceso | Parámetros técnicos y de calidad clave |
| 1 | Materias primas y fundición | Fusión dual VIM + ESR; control estricto de la proporción de elementos (Ni, Cr, Mo, Cu); homogeneización de la pieza en bruto o forjado en caliente. |
| 2 | Procesamiento en caliente y perforación | Control estricto de los rangos de temperatura y las velocidades de deformación durante el perforado, la extrusión y el laminado transversal. |
| 3 | Procesamiento en frío y tratamiento térmico | Reducción controlada de la pared del conducto; recocido intermedio; tratamiento de solución a 1065–1120 °C con enfriamiento rápido en agua (±5 °C). |
| 4 | Control de precisión y superficie | Monitorización automatizada en tiempo real del diámetro exterior, el espesor de pared, la redondez y la rectitud; calibración rutinaria de matrices; rectificado individual de superficies. |
| 5 | Ensayos no destructivos y físicos | Ensayos ultrasónicos volumétricos; ensayos de corrientes de Foucault superficiales; ensayos de presión hidrostática/neumática; ensayos de tracción, abocardado y corrosión. |
| 6 | Trazabilidad y entrega final | Sistema de identificación "Un tubo, un código"; paquete completo de documentos (MTC, informes NDT, registros térmicos); embalaje conforme a la normativa. |
I. Control de origen: Materias primas y operaciones de fusión
La consistencia comienza a nivel atómico. En el caso de las tuberías de níquel comercialmente puro, el control químico se centra en mantener elementos como el níquel, el carbono, el azufre y el fósforo dentro de rangos de especificación estrictos. Para las tuberías de aleación de níquel, este equilibrio se extiende a elementos de aleación críticos como el cromo, el molibdeno y el cobre.
Para evitar la segregación de elementos y eliminar impurezas microscópicas, se emplea una tecnología de fusión dual que combina la fusión por inducción al vacío (VIM) con la refundición por electroescoria (ESR). Tras la solidificación, los lingotes se someten a homogeneización o forjado en caliente para garantizar propiedades mecánicas isotrópicas en toda la matriz del material antes de entrar en las etapas de conformado primario.
II. Bloqueo de procesos: Gestión del procesamiento y del tratamiento térmico
La transformación de lingotes sólidos en tubos sin costura de alta integridad requiere un control estricto de los parámetros durante el perforado en caliente, la extrusión y el laminado transversal. Los rangos térmicos y las velocidades de deformación se mantienen fijos para evitar desgarros internos o microfisuras.
Durante los ciclos posteriores de laminación o trefilado en frío, la reducción del espesor de pared en cada pasada se regula con precisión para evitar la introducción de tensiones residuales. Los ciclos de recocido intermedios eliminan el endurecimiento por deformación, permitiendo que el metal recupere su ductilidad. Para finalizar el rendimiento mecánico, se realiza un tratamiento térmico de solución entre 1065 °C y 1120 °C, seguido de un enfriamiento rápido en agua. Mantener la uniformidad de la temperatura dentro de ±5 °C garantiza la disolución completa de los carburos y produce una estructura de grano austenítico uniforme.
III. Control de precisión en bucle cerrado: integridad dimensional y superficial
La estabilidad dimensional afecta directamente la precisión de la instalación y el rendimiento en campo. Los sistemas automatizados de monitoreo en línea verifican continuamente el diámetro exterior, el espesor de la pared, la redondez y la rectitud a lo largo de toda la tubería. Los troqueles de conformado se someten a controles de calibración rutinarios para eliminar el desgaste de las herramientas que podría amplificar pequeñas desviaciones geométricas.
La calidad de la superficie se evalúa mediante rutinas de inspección individuales. Tanto la superficie interna como la externa de las tuberías se someten a un acondicionamiento manual y mecánico, que incluye el esmerilado y pulido puntual, para eliminar solapamientos, uniones o pliegues superficiales. La eliminación de irregularidades superficiales antes del procesamiento final previene la propagación de grietas durante el servicio.
IV. Inspección límite: Ensayos no destructivos y físicos
El control de calidad concluye con ensayos no destructivos (END) y verificación destructiva en laboratorio. Las pruebas ultrasónicas analizan todo el volumen de la pared de la tubería para detectar inclusiones, huecos o falta de fusión en el subsuelo. Como complemento, las pruebas de corrientes inducidas inspeccionan la superficie y las zonas cercanas a ella en busca de fisuras finas o microdefectos.
La estanqueidad estructural y la resistencia a la presión se confirman mediante ensayos de presión hidrostática o neumática. En el laboratorio, las muestras se someten a evaluaciones mecánicas y metalúrgicas, que incluyen pruebas de resistencia a la tracción, aplanamiento, abocardado, granulometría y corrosión intergranular, verificando así el pleno cumplimiento de las normas internacionales.
V. Datos de respaldo: Trazabilidad y gestión de entregas
La verificación completa del producto requiere documentación transparente. A cada tubería se le asigna un código de identificación único, lo que establece un vínculo digital con su número de lote específico, historial de procesamiento y registros de inspección. Este sistema de "Una tubería, un código" garantiza la trazabilidad total a lo largo de toda la cadena de suministro.
Los envíos incluyen documentación completa, como certificados de ensayo de materiales (MTC), diagramas de tratamiento térmico e informes de ensayos no destructivos. Un embalaje seguro y conforme a la normativa garantiza que todos los productos lleguen a las obras en óptimas condiciones, cumpliendo plenamente con las especificaciones técnicas y los requisitos contractuales.
Aplicaciones de ingeniería e implementaciones industriales
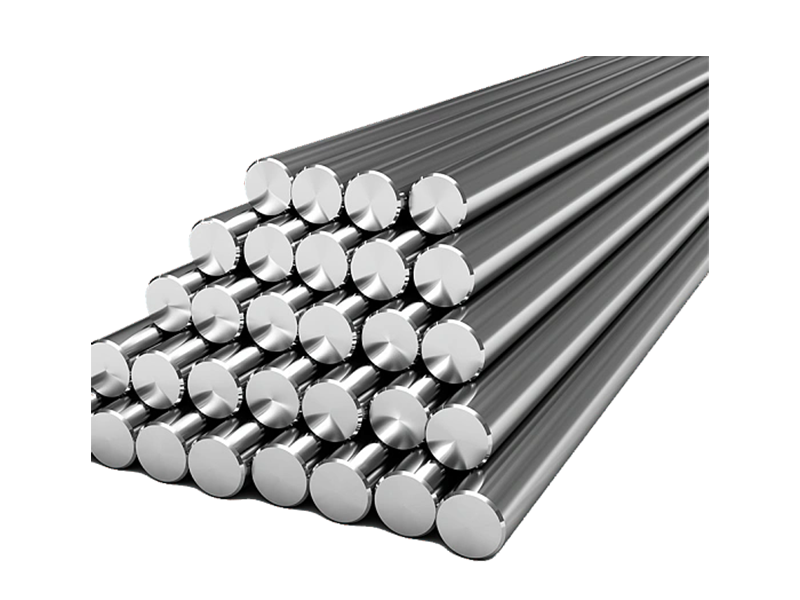
Los productos de aleación de níquel de alto rendimiento, fabricados mediante estos rigurosos controles, tienen una amplia aplicación en entornos industriales críticos. Además de los sistemas de tuberías sin costura, los perfiles de aleación sólida, como las varillas de níquel de alta calidad, son materias primas esenciales para la fabricación de vástagos de válvulas, sujetadores de alta resistencia, ejes de bombas y componentes para pozos petrolíferos y de extracción de gas.
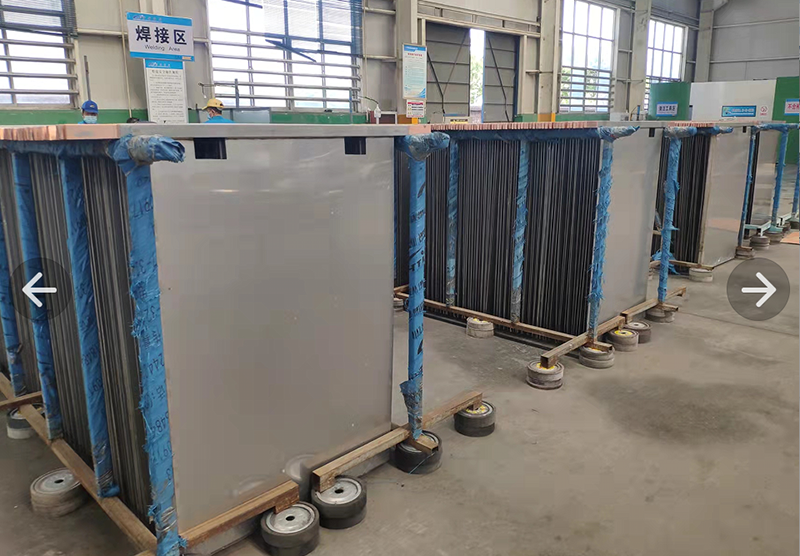
Ya sea en sistemas de agua de mar en alta mar, intercambiadores de calor para la generación de energía o plantas de síntesis química de alta exigencia, el control de procesos estandarizado garantiza una vida útil fiable. Mediante la integración de tecnología de fusión avanzada, un control térmico riguroso, verificación no destructiva y trazabilidad completa de los datos, la ingeniería metalúrgica moderna sigue satisfaciendo las demandas cambiantes de las industrias globales más importantes.
Para obtener especificaciones técnicas detalladas, catálogos de productos y asesoramiento técnico, visite el sitio web oficial:https://www.tgtiindustrial.com/