


Comparación de calidad: Soluciones de fábrica de cátodos permanentes de acero inoxidable profesionales TGTY
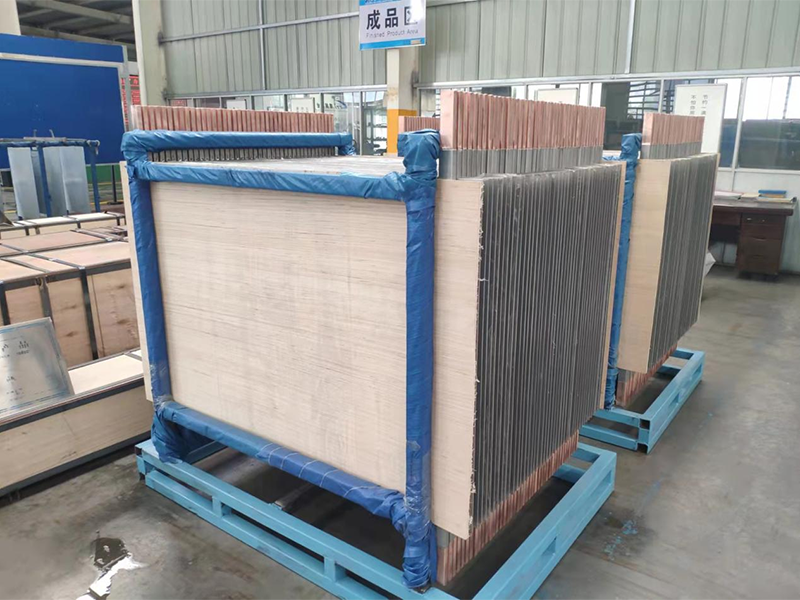
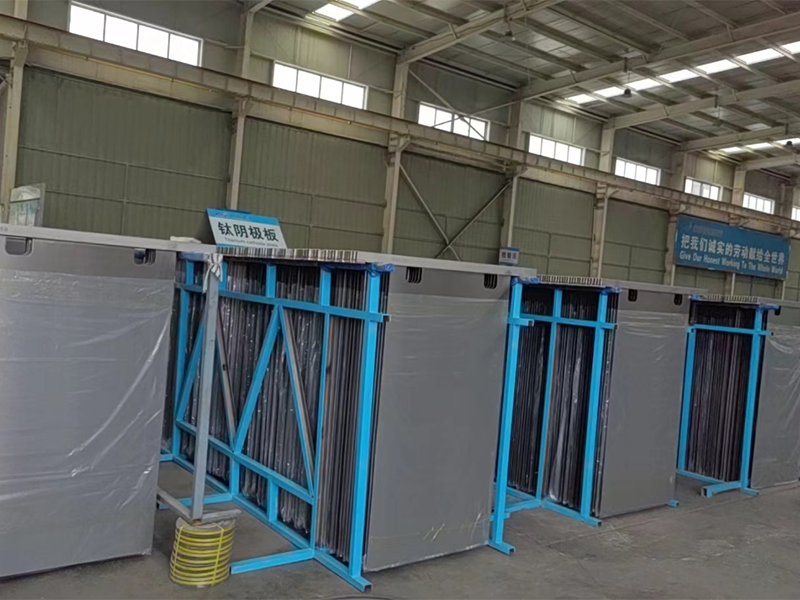
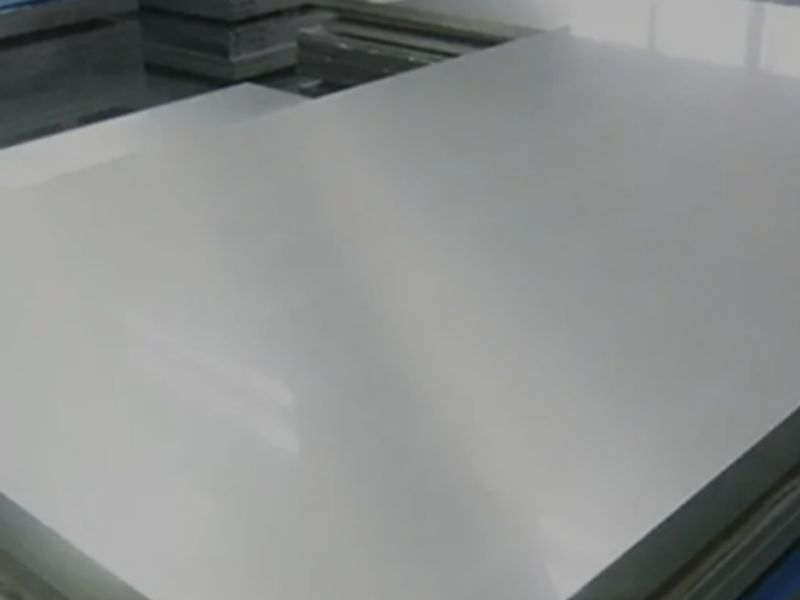
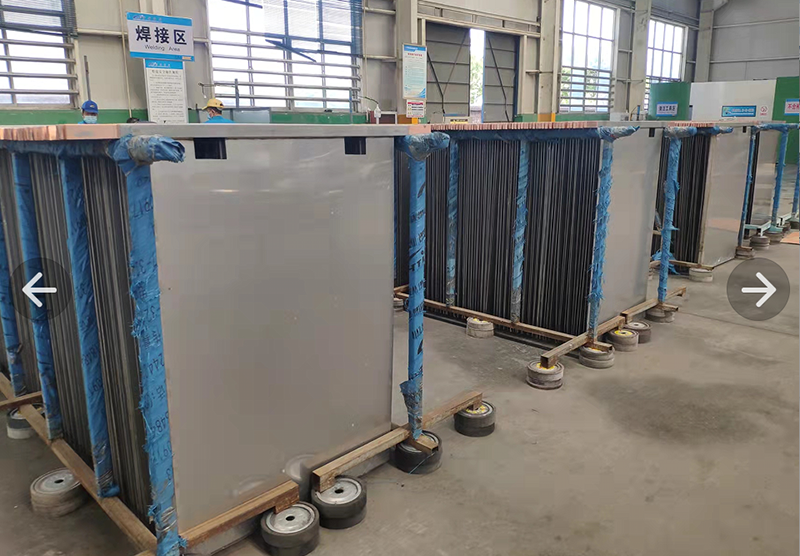
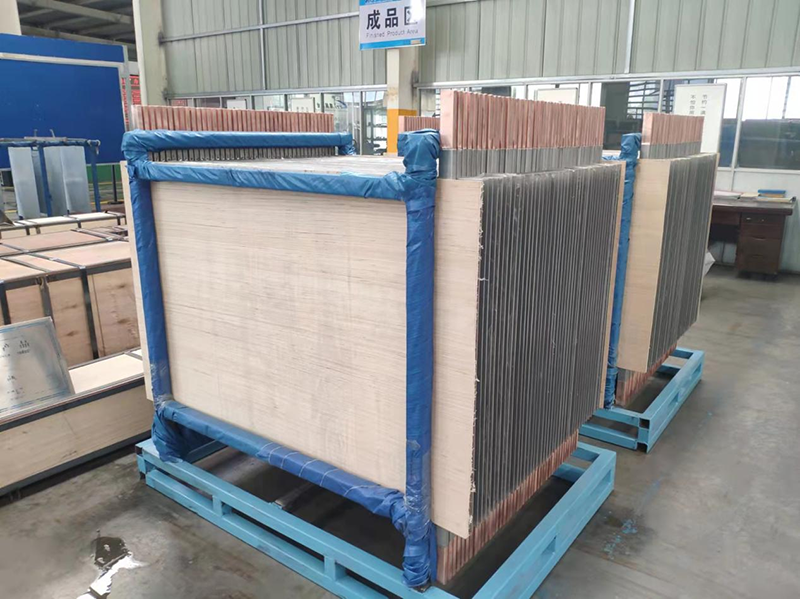
En la industria hidrometalúrgica de metales no ferrosos, los sistemas de electroobtención y electrorefinación dependen en gran medida de la integridad estructural y la eficiencia eléctrica para maximizar los rendimientos de producción. Un componente clave que impulsa estos procesos es el Fábrica profesional de cátodos permanentes de acero inoxidableEsta solución ofrece un rendimiento y durabilidad excepcionales, reemplazando las láminas de cobre tradicionales. Los cátodos permanentes de acero inoxidable suelen constar de una lámina de acero inoxidable de alta calidad (como el 316L o el 2205 dúplex), una barra de soporte compuesta de alta conductividad y tiras aislantes resistentes en los bordes. Estos componentes, diseñados en conjunto, garantizan una distribución uniforme de la corriente, una óptima deposición de cobre o níquel y un fácil desprendimiento mecánico.
Para comprender el impacto operativo y financiero de la ingeniería catódica moderna, es esencial evaluar cómo se comparan las técnicas de fabricación avanzadas con las ofertas estándar de la industria. A continuación se presenta un análisis estructurado que detalla cómo los diseños especializados de TGTYMejorar la estabilidad operativa y la calidad de la producción en cinco áreas clave.
Comparación 1: Integridad estructural y precisión del acabado superficial
Las placas catódicas comerciales estándar suelen utilizar láminas de acero inoxidable 316L disponibles en el mercado, con un pulido mecánico básico. Con el tiempo, la exposición a electrolitos ácidos corrosivos (como el H2SO4 concentrado), combinada con la tensión física de las máquinas de decapado automáticas, provoca picaduras en la superficie, deformación de las láminas y una planitud irregular.
En cambio, las soluciones de fábrica especializadas emplean placas de acero inoxidable de alta pureza laminadas en frío y con un acabado superficial de precisión. La rugosidad superficial se controla rigurosamente entre 0,16 y 0,60 Ra (según las normas ASTM). Este rango específico garantiza un desmoldeo suave y una adhesión suficiente durante la fase inicial de electrodeposición, evitando desprendimientos prematuros.
| Métrica / Parámetro | Soluciones catódicas estándar | Soluciones profesionales para fábricas TGTY |
| Rugosidad superficial (Ra) | No controlado o > 0,8 Ra | Controlado 0,16 – 0,60 Ra |
| Tolerancia de espesor | ±0,5 mm | Laminado de precisión ±0,15 mm |
| Vida útil mecánica | De 3 a 5 años | Más de 10 años por debajo de la carga nominal |
| Resistencia a la flexión/deformación | Moderado (propenso a la deformación térmica) | Alto (rectitud vertical mejorada ≤ 1,0 mm/m) |
Al mantener una rectitud vertical inferior a 1,0 mm/m, las placas catódicas avanzadas eliminan los cortocircuitos causados por el contacto entre placas en módulos de celdas de alta densidad, lo que reduce directamente el desperdicio de energía y el tiempo de inactividad por mantenimiento.
Comparación 2: Conductividad de la barra de suspensión y unión anticorrosión
La barra conductora transfiere la corriente desde la barra colectora a la lámina de acero inoxidable. Los cátodos convencionales suelen utilizar métodos básicos de galvanoplastia o revestimiento mecánico para unir las barras de cobre con las vainas de acero inoxidable. Tras un funcionamiento prolongado, las diferencias de dilatación térmica crean espacios de aire o penetración de electrolito en el punto de unión, lo que provoca una corrosión interna severa, una alta resistencia eléctrica y caídas de tensión superiores a 30 mV por celda.
La fabricación de cátodos de calidad profesional utiliza tecnología avanzada de extrusión en caliente o unión por explosión continua para fusionar cobre T2 de alta pureza con una capa protectora exterior de acero inoxidable 316L o 304. Esta sólida unión metalúrgica elimina las burbujas de aire y evita por completo la entrada de electrolito.
| Parámetro | Revestimiento convencional | Extrusión/unión avanzada |
| Interfaz núcleo-revestimiento | Ajuste mecánico / galvanizado | Enlace metalúrgico sólido |
| Caída de tensión (a 270 A/m2) | 25 mV – 45 mV | ≤ 12,5 mV |
| Resistencia a la corrosión en los extremos | Juntas de cobre expuestas, alta oxidación | Revestimiento de acero totalmente sellado, excepto en los puntos de contacto. |
| Resistencia térmica | Se degrada por encima de 150 °C. | Resiste el calor transitorio hasta 700 °C. |
Al reducir la caída de tensión en la barra de soporte a menos de 12,5 mV con una densidad de corriente estándar, las instalaciones logran ahorros de energía cuantificables anualmente en miles de celdas de cátodo activas.
Comparación 3: Durabilidad de la tira de borde e integridad del sellado
Las tiras de borde aislantes evitan que el metal se deposite alrededor de los bordes laterales del cátodo, lo que permite una separación vertical limpia durante el desprendimiento mecánico. Las tiras de borde estándar del mercado suelen fijarse con pasadores mecánicos básicos o adhesivos de baja calidad. En entornos ácidos y calientes (entre 60 °C y 70 °C), los ciclos térmicos provocan que las tiras de borde convencionales se agrieten, se deformen o se separen del acero, lo que conlleva el enrollamiento de los bordes y paradas frecuentes de la línea de producción.
Las soluciones avanzadas de cátodo permanente utilizan polipropileno (PP) de alta densidad o polímeros sintéticos especializados formulados para una resistencia química extrema. Aplicadas mediante extrusión termosellada especializada y perfiles ranurados de fijación, estas tiras de borde soportan la exposición continua a alta acidez, ciclos de calentamiento alternos y alta flexión mecánica.
| Tira de borde métrica | Ofertas estándar del mercado | Soluciones de ingeniería para fábricas |
| Composición del material | PP/ABS estándar | PP copolímero de alto impacto y estabilizado contra los rayos UV |
| Método de fijación | Remaches externos / clips básicos | Ranura de enclavamiento de precisión con fusión térmica |
| Vida útil promedio | De 6 a 12 meses | Más de 24 meses en funcionamiento continuo. |
| Resistencia al enrollamiento de los bordes | De moderado a malo | Alto (perfil de borde sin costuras) |
El resultado es un ciclo de desmoldeo uniforme y sin complicaciones que protege las máquinas de desmoldeo automatizadas de atascos mecánicos y reduce la intervención manual en la sala de tanques.
Comparación 4: Distribución de corriente y reducción de desechos anódicos
En las plantas de electroobtención que utilizan láminas de cobre tradicionales o cátodos en bruto de baja precisión, la densidad de corriente desigual provoca un crecimiento irregular del depósito y tasas variables de disolución del ánodo. Esto suele generar altos porcentajes de chatarra de ánodo sin reaccionar (hasta un 20-25%), lo que requiere un reciclaje y refundición frecuentes.
Gracias a un control dimensional preciso y una geometría optimizada de la barra de soporte, los cátodos permanentes de acero inoxidable de alto rendimiento garantizan una distancia polar uniforme (por ejemplo, manteniendo una distancia homopolar constante de 100 mm). Funcionan sin problemas a densidades de corriente de hasta 370 A/m², y la densidad de corriente se mantiene uniforme en toda la superficie de la placa.
| Factor operativo | Operaciones estándar | Sistema de cátodo permanente mejorado |
| Desviación de la distancia polar | ±5 mm a 10 mm | Tolerancia estricta de ±1 mm |
| Tasa de desecho de ánodos | 20% – 25% | Reducido al 12% – 16% |
| Tiempo del ciclo de galvanoplastia | Variable (de 7 a 10 días) | Predecible (de 4 a 6 días) |
| Calidad del depósito | Pureza variable, nódulos ocasionales | Estándar LME Grado A / Cu-CATH-1 |
La disolución uniforme del ánodo no solo reduce los índices de desecho a tan solo un 12-16%, sino que también mejora la eficiencia general de la corriente, lo que permite a las refinerías acortar los ciclos de galvanoplastia manteniendo los estándares de pureza.
Comparación 5: Coste total de propiedad y retorno de la inversión a nivel de proyecto.
Si bien las placas de cátodo de menor calidad pueden presentar un costo de compra inicial más bajo, su costo total de propiedad (TCO) aumenta rápidamente al tener en cuenta el mantenimiento frecuente, los reemplazos de las tiras de borde, las pérdidas de energía debido a la alta resistencia de contacto y los períodos de funcionamiento más cortos.
La evaluación del ciclo de vida completo revela claras ventajas financieras para las operaciones industriales a largo plazo:
- Mayor vida útil de los activos:Una vida útil superior a 10 años reduce a la mitad los ciclos de reinversión de gastos de capital en comparación con las alternativas estándar.
- Menores costos de mantenimiento operativo:Las tiras de borde de calidad industrial y los robustos sellos de las barras de suspensión minimizan las reparaciones de emergencia y los tiempos de inactividad no programados.
- Ahorro de energía:Una menor resistencia interna se traduce en un menor consumo total de megavatios-hora por tonelada de metal refinado producido.
Innovación técnica y aplicación industrial
Las operaciones metalúrgicas modernas requieren configuraciones personalizadas adaptadas a las dimensiones específicas de los tanques de almacenamiento, la composición química de los baños de celdas y la disposición automatizada de las grúas. La integración de cátodos diseñados a medida con sistemas de manipulación automatizados permite a las refinerías maximizar la producción diaria sin comprometer la seguridad de los trabajadores.
Al combinar una gestión de calidad rigurosa con un diseño de ingeniería personalizado —que incluye opciones para ranuras en V personalizadas en la parte inferior de la pieza en bruto, cortes especializados en los extremos de las barras de suspensión y espesores de placa variables— las instalaciones pueden actualizar sin problemas las operaciones existentes sin costosas reformas de la infraestructura.
Para obtener más especificaciones técnicas, planos de ingeniería personalizados y detalles completos del catálogo de productos, visite https://www.tgtiindustrial.com/